Роспуск стали: Искусство превращения гигантского рулона в идеальные полосы
Для этого нам понадобится:
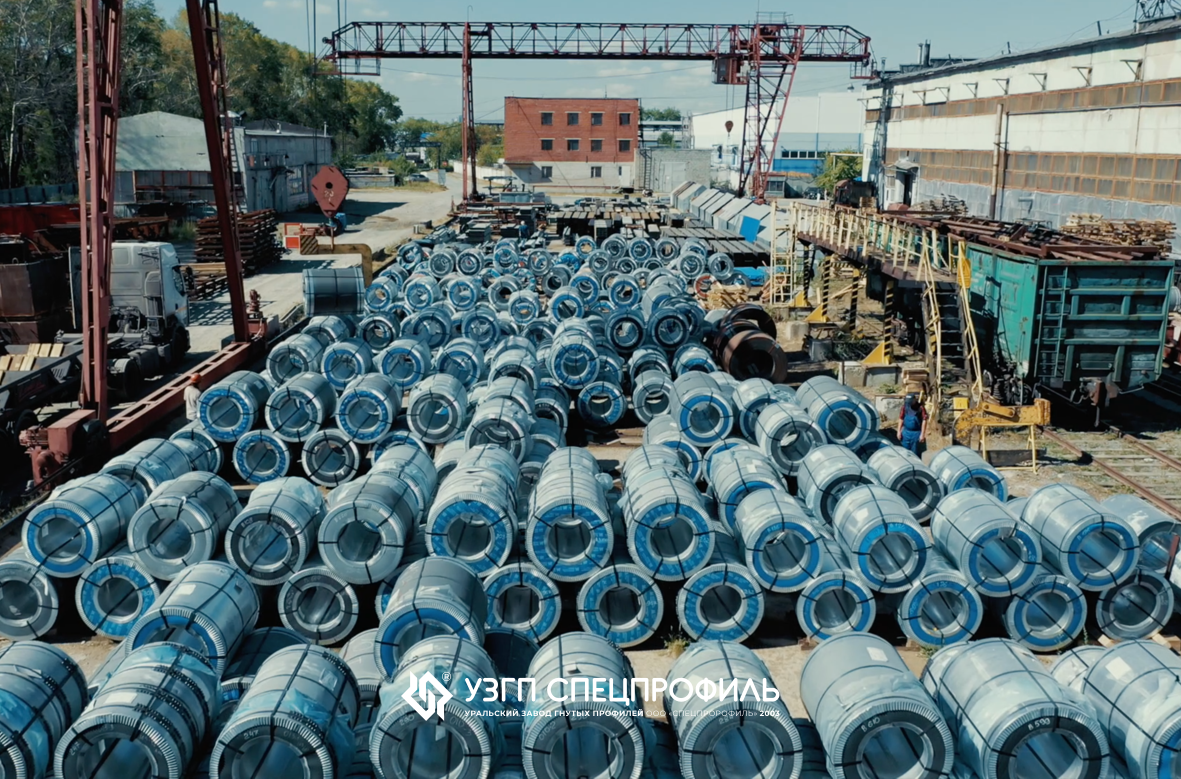
- Склад с сырьем высочайшего качества
- Оборудование и техника
- Дружная группа профессионалов
- Четкие задачи заказчика
Поехали!
В мире металлообработки есть процессы, которые поражают своим масштабом, точностью и почти гипнотической красотой. Один из них — «роспуск» или «резка» оцинкованной стали. Это не просто резка, это ювелирная работа, выполненная с титанической силой, где огромные рулоны металла весом в несколько тонн превращаются в аккуратные мотки полос точно заданной ширины.
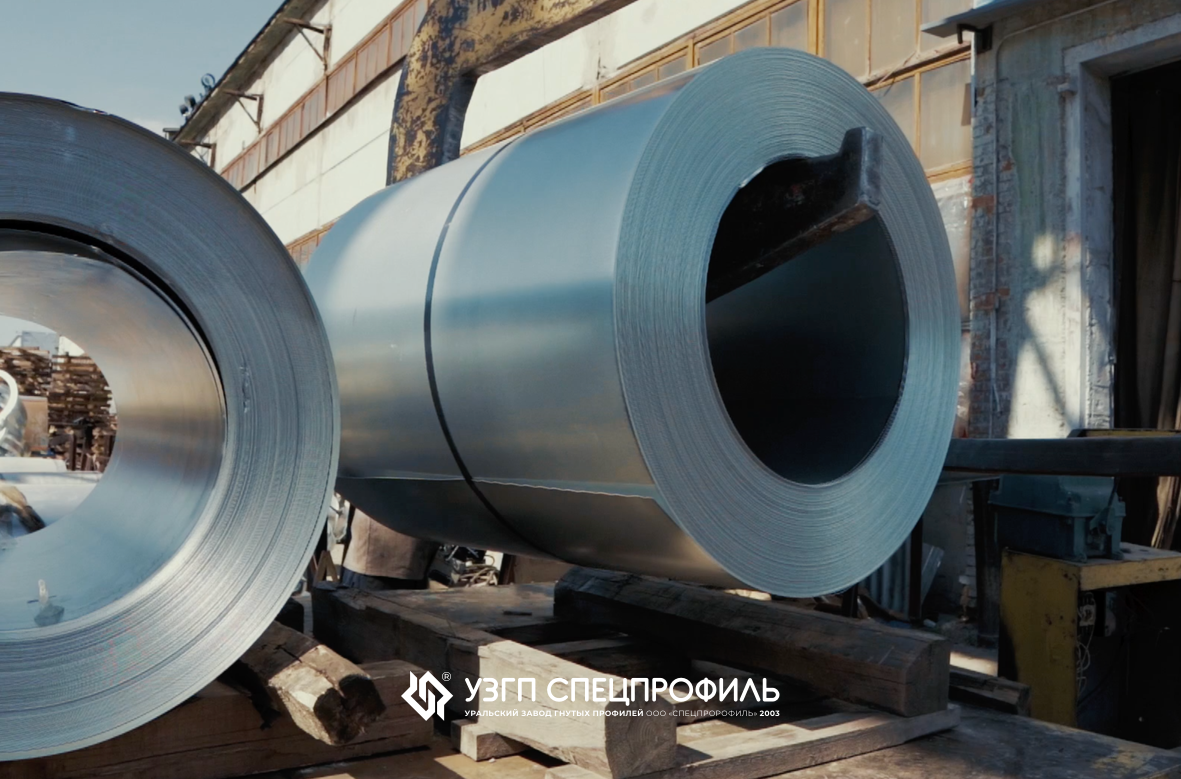
Представьте себе гигантскую бобину с блестящей, зеркальной лентой. Только вместо плёнки — прочная сталь, покрытая слоем цинка для защиты от коррозии. Это и есть исходный материал. А сам процесс роспуска — это филигранная хирургия на промышленном уровне.
Зачем это нужно? Экономика и точность
Заказчикам редко нужен рулон шириной 1250 или 1500 мм целиком. Гораздо чаще требуются узкие полосы для производства:
Вести резку на каждом отдельном предприятии неэффективно: это лишние затраты, потери материала и времени. Гораздо логичнее доверить это специализированным линиям, которые делают это быстро, точно и с минимальными отходами.
Зачем это нужно? Экономика и точность
Заказчикам редко нужен рулон шириной 1250 или 1500 мм целиком. Гораздо чаще требуются узкие полосы для производства:
- Профнастила и металлочерепицы.
- Деталей корпусов автомобилей и бытовой техники.
- Элементов мебели и стеллажей.
- Гибких воздуховодов и многих других изделий.
Вести резку на каждом отдельном предприятии неэффективно: это лишние затраты, потери материала и времени. Гораздо логичнее доверить это специализированным линиям, которые делают это быстро, точно и с минимальными отходами.
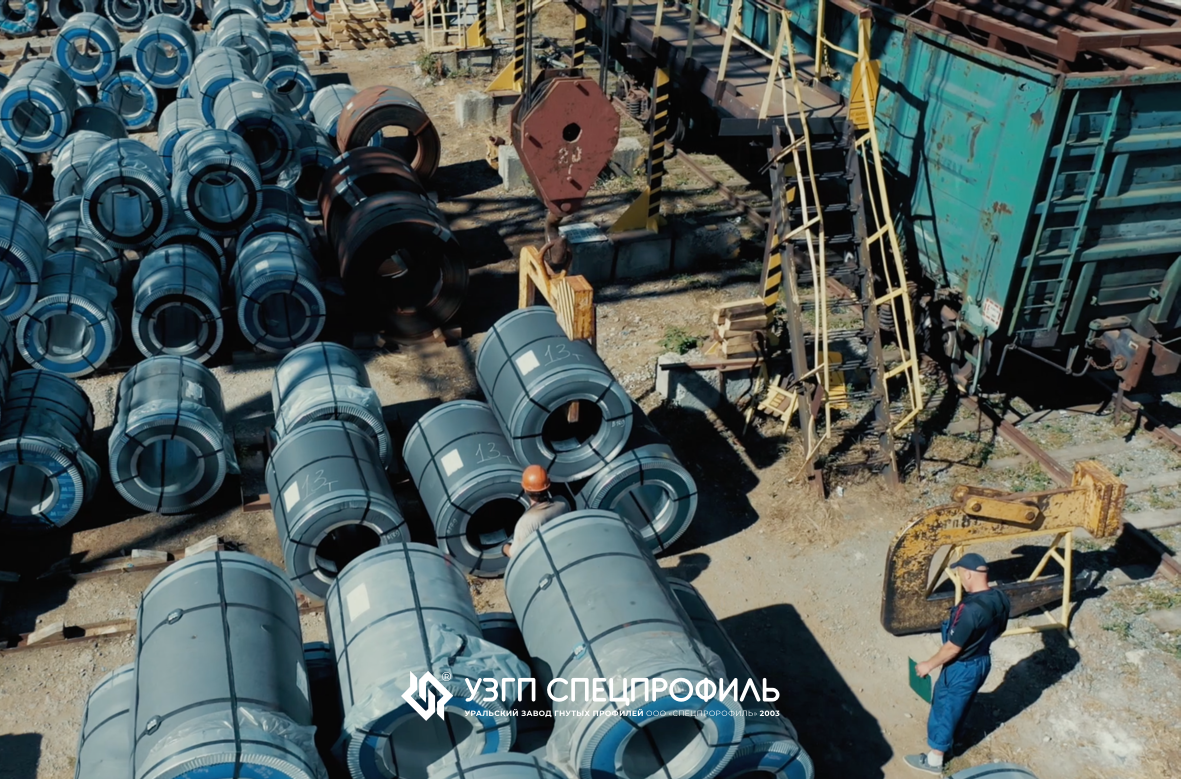
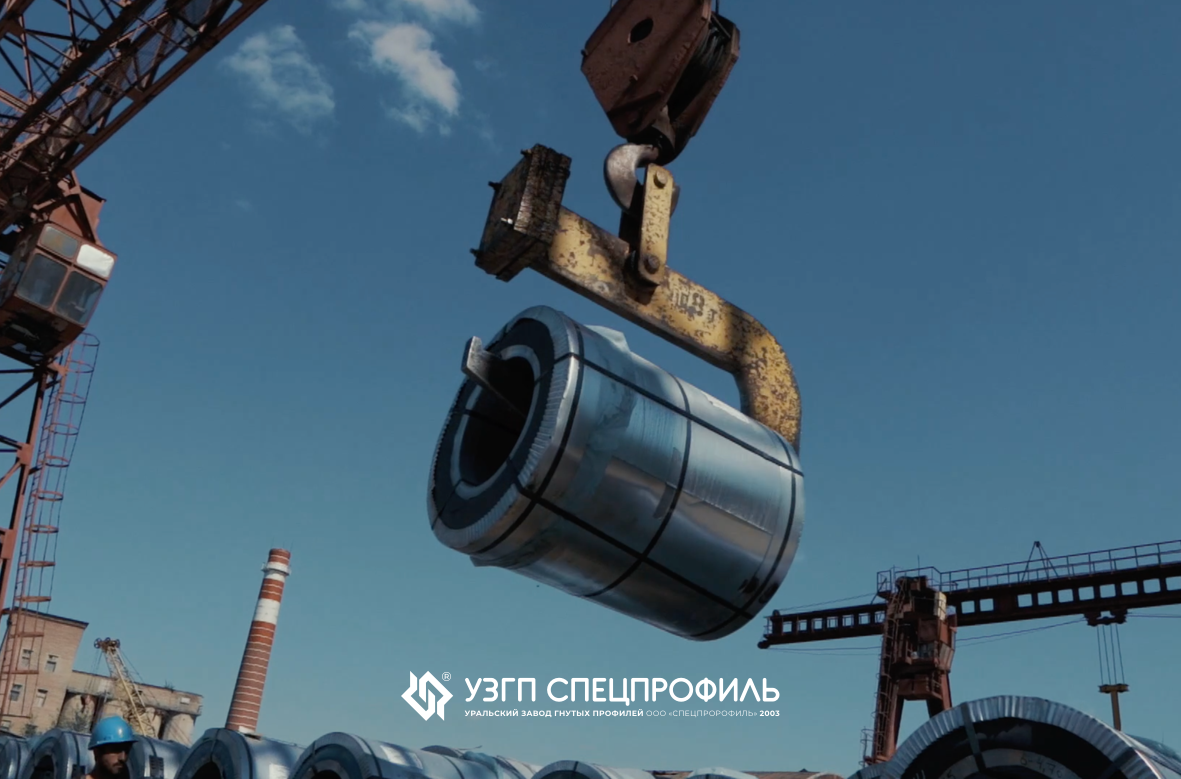
Итак, похищаем рулон со склада:
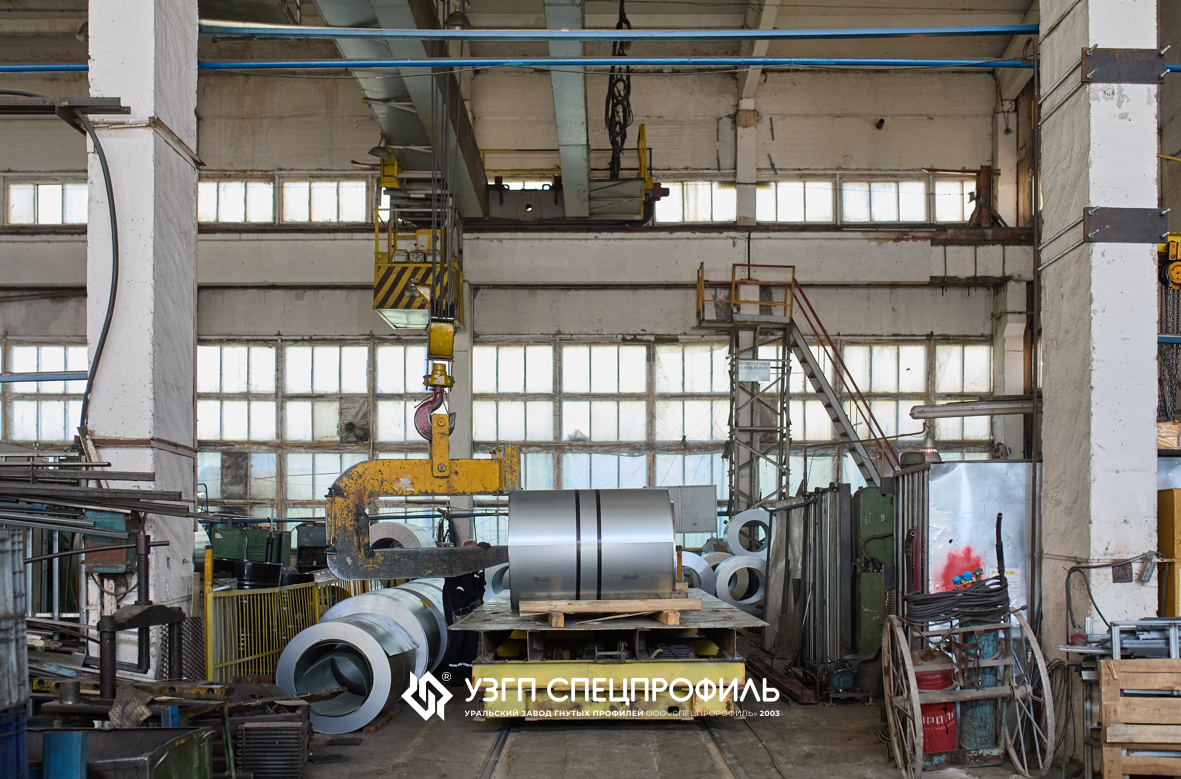
И перемещаем его к линии станков:
Сердце процесса: Линия роспуска
Этот технологический шедевр представляет собой комплекс механизмов, работающих в идеальной синхронизации.
Этот технологический шедевр представляет собой комплекс механизмов, работающих в идеальной синхронизации.
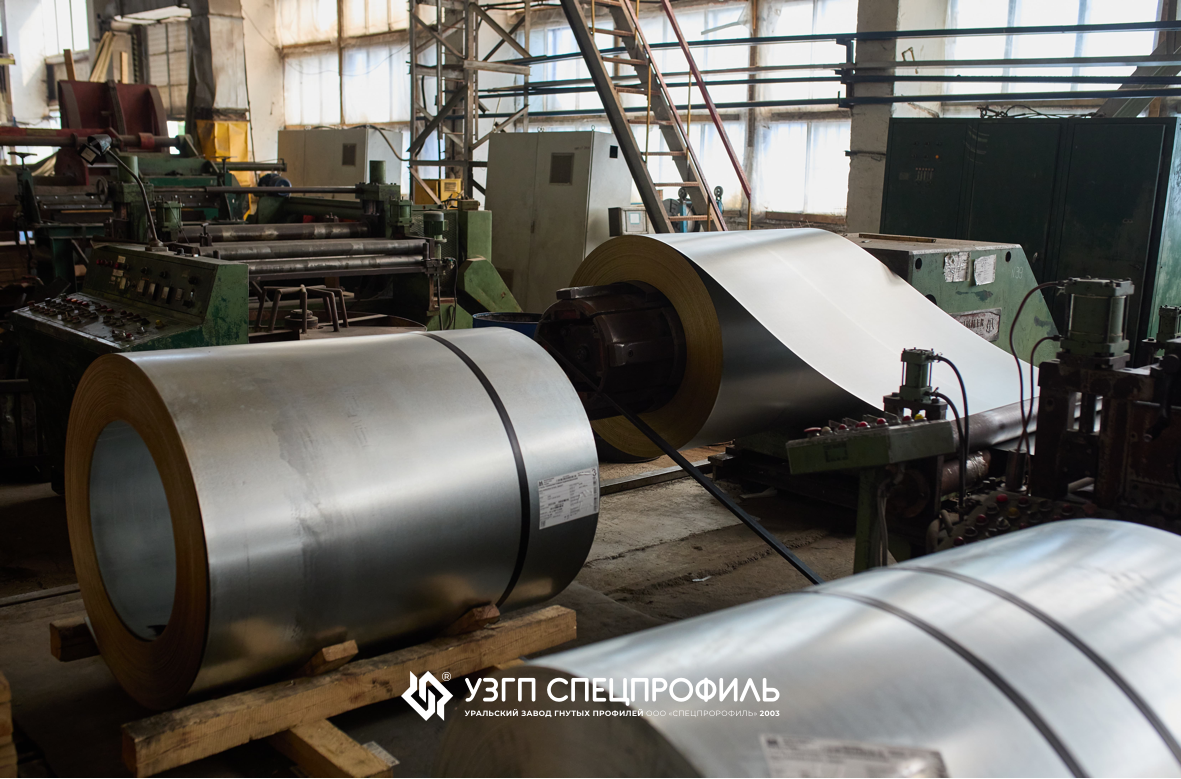
1. Разматыватель
Всё начинается здесь.Мощный агрегат, напоминающий гигантскую катушку для ниток, на который устанавливается многотонный рулон оцинкованной стали. Задача разматывателя — плавно и, что критически важно, с постоянным контролем натяжения подавать полотно в зону резки. Слишком сильное натяжение — и сталь деформируется, слишком слабое — полотно начнёт «плыть», что приведёт к неровному резу.
Всё начинается здесь.Мощный агрегат, напоминающий гигантскую катушку для ниток, на который устанавливается многотонный рулон оцинкованной стали. Задача разматывателя — плавно и, что критически важно, с постоянным контролем натяжения подавать полотно в зону резки. Слишком сильное натяжение — и сталь деформируется, слишком слабое — полотно начнёт «плыть», что приведёт к неровному резу.
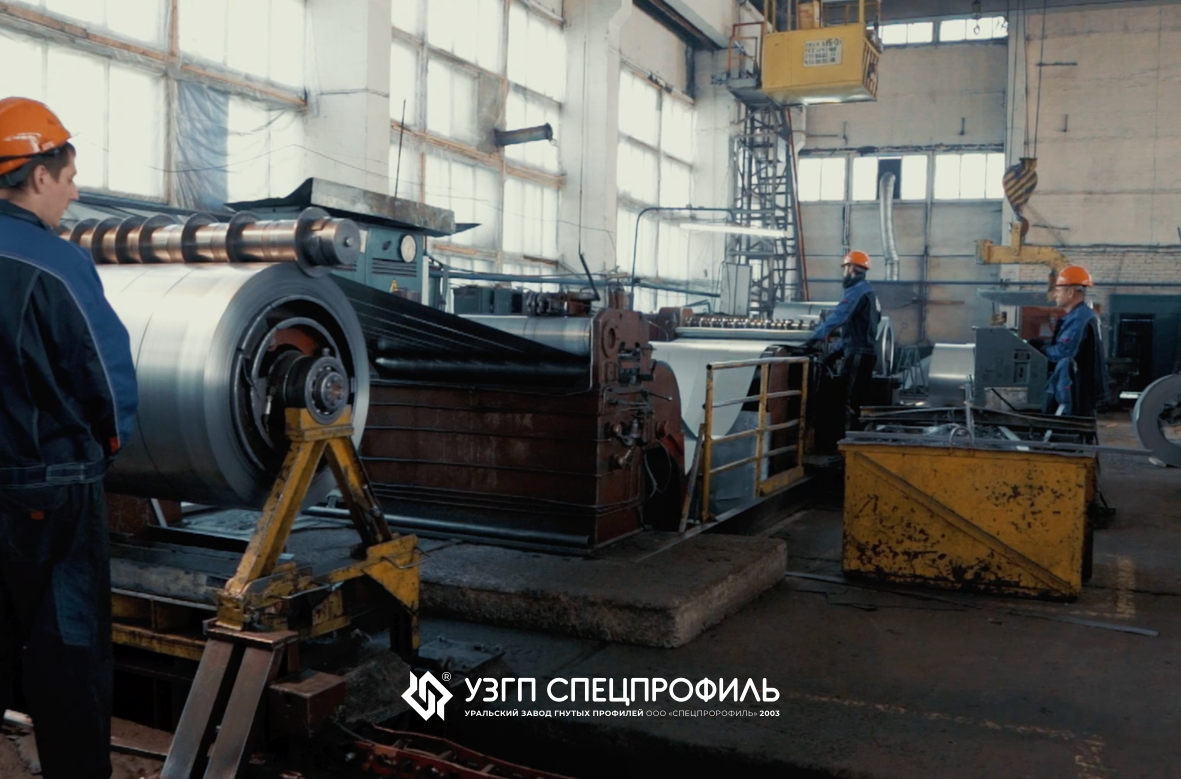
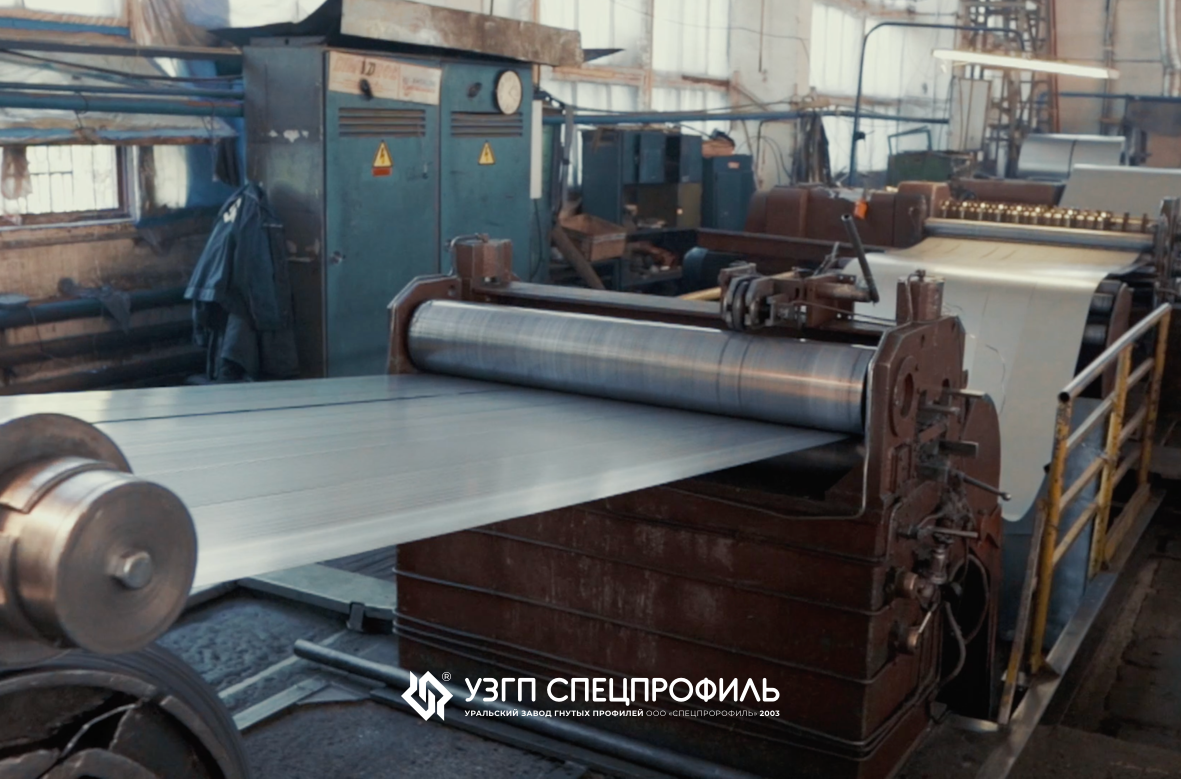
2. Правящий узел
Прежде чем попасть под ножи,сталь должна быть идеально ровной. Даже в туго смотанном рулоне возможны внутренние напряжения и лёгкая волнистость. Специальные ролики-правители «отжимают» эти деформации, делая полотно гладким и готовым к точной резке.
Прежде чем попасть под ножи,сталь должна быть идеально ровной. Даже в туго смотанном рулоне возможны внутренние напряжения и лёгкая волнистость. Специальные ролики-правители «отжимают» эти деформации, делая полотно гладким и готовым к точной резке.
3. Зона резки — кульминация
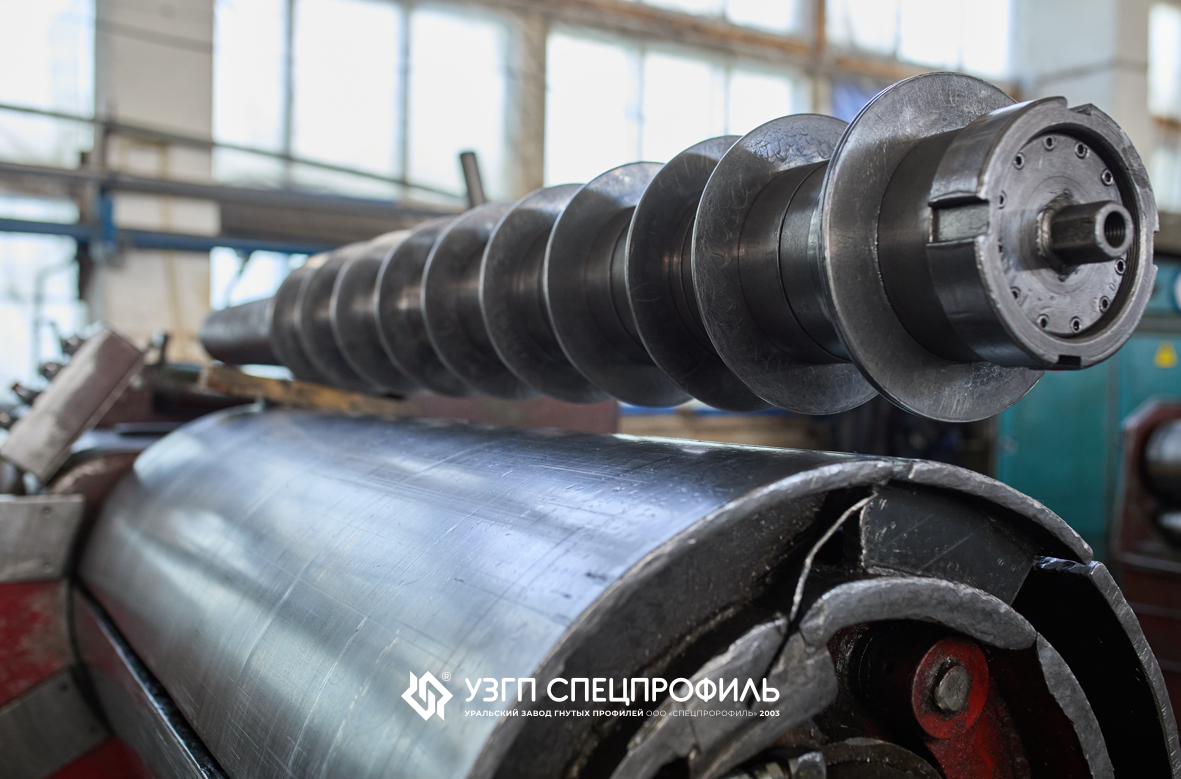
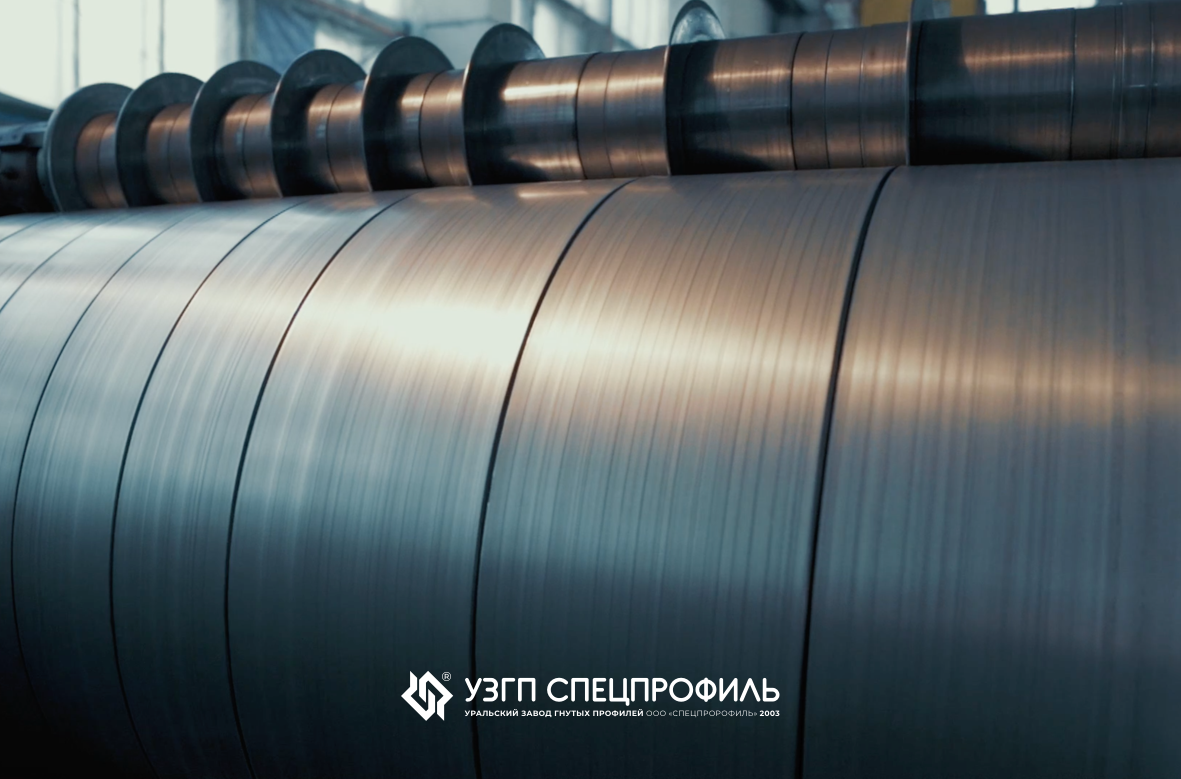
Это самая зрелищная часть линии.Здесь установлена «ножевая голова» или «дисковые ножницы». Это вал, на котором закреплены несколько пар дисковых ножей. Расстояние между ними и есть будущая ширина полосы.
Процесс резки — это не удар, а непрерывное перерезание. Стальная лента проходит между вращающимися дисками, которые, как скальпели, разделяют её на части. Острота, твердость и точная юстировка этих ножей — ключ к качеству. Они должны резать металл, а не рвать его, оставляя идеально ровный, чистый край без заусенцев.
4. Разделительное устройство
После резки полосы,которые ещё секунду назад были единым целым, нужно аккуратно разделить, чтобы они не терлись и не царапали друг друга. Для этого используются направляющие балки или ролики, которые мягко отводят полосы на заданное расстояние.
После резки полосы,которые ещё секунду назад были единым целым, нужно аккуратно разделить, чтобы они не терлись и не царапали друг друга. Для этого используются направляющие балки или ролики, которые мягко отводят полосы на заданное расстояние.
5. Приёмные моталки
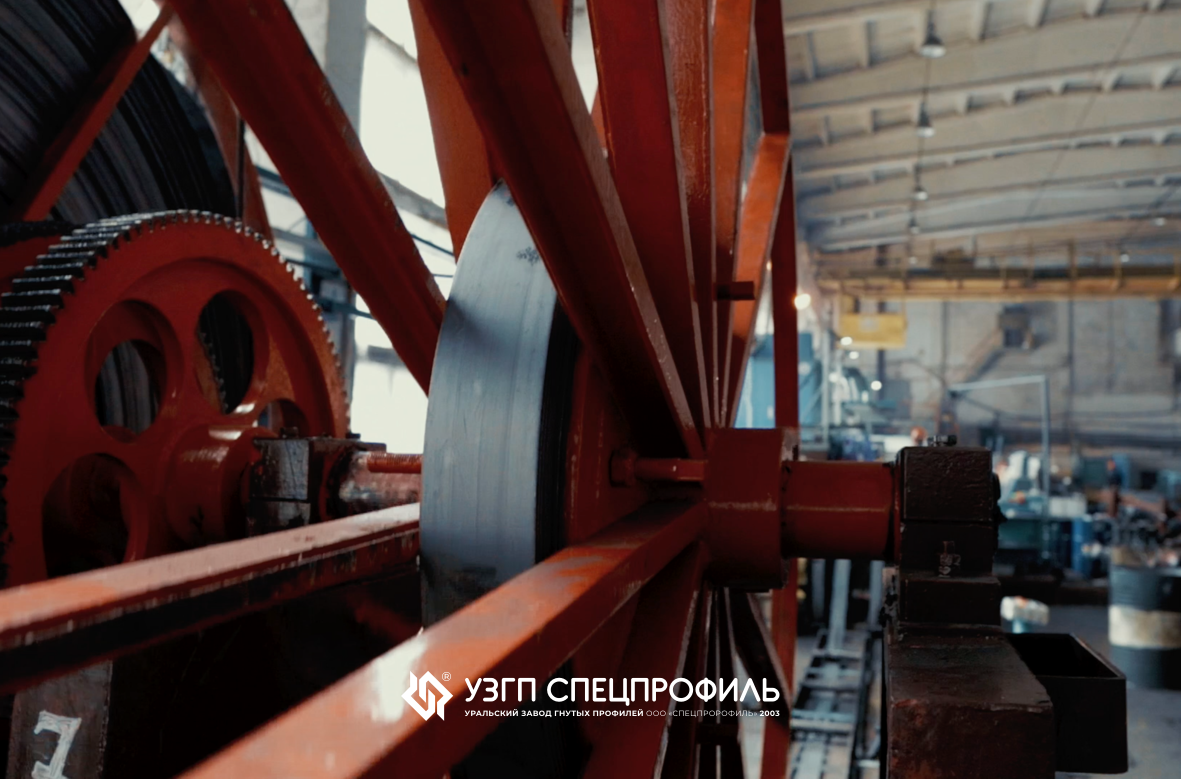
Финальный аккорд.Разделённые полосы наматываются на отдельные барабаны-моталки, образуя новые, но уже узкие рулоны. Здесь снова важен контроль натяжения — намотка должна быть тугой и ровной, чтобы готовый продукт было удобно транспортировать и использовать в дальнейшем производстве.
Финальный аккорд.Разделённые полосы наматываются на отдельные барабаны-моталки, образуя новые, но уже узкие рулоны. Здесь снова важен контроль натяжения — намотка должна быть тугой и ровной, чтобы готовый продукт было удобно транспортировать и использовать в дальнейшем производстве.
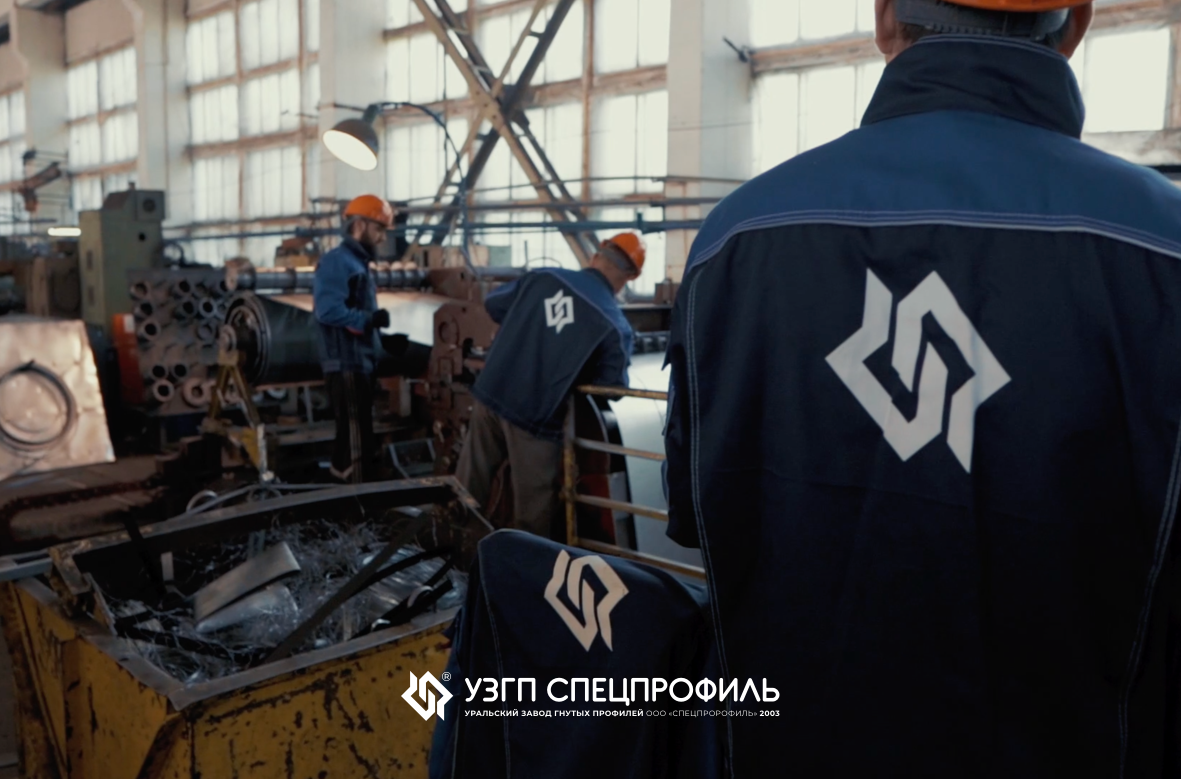
Тонкости, которые решают всё
· Скорость: Современные линии работают на скоростях до 600 метров в минуту. Представьте: километр стали, разрезанный за две минуты!
· Точность: Допуски по ширине готовой полосы могут составлять всего сотые доли миллиметра. Это уровень, недоступный ручной резке.
· Защита покрытия: Цинковый слой очень чувствителен к повреждениям. Поэтому все ролики и направляющие линии часто имеют полиуретановое или иное мягкое покрытие, а технология резки подобрана так, чтобы минимизировать образование цинковой пыли и сколов.
Где поэзия встречается с промышленностью
Роспуск оцинкованной стали — это больше, чем просто этап производства. Это символ эффективности и специализации современной промышленности. Наблюдая, как блестящий монолит превращается в несколько идеальных рулонов, понимаешь, что в этом есть своя эстетика — эстетика точной инженерной мысли, мощи, управляемой компьютером, и красота материала, который обретает свою новую, полезную форму.
В следующий раз, видя крышу из профнастила или корпус нового холодильника, вспомните о том, что эта деталь начала свой путь в виде части гигантского стального рулона, прошедшего через точные и стремительные ножи линии роспуска.